
车铣复合到厂验收与首次调试:10 个常见问题
到厂验收只盯一件事最容易出事:只看静态精度,不看联动。车铣复合的验收顺序应是“水平 → 气液 → 空运转 → 对刀 → 试切 → 记录”,六步缺一步,后面都要返工。
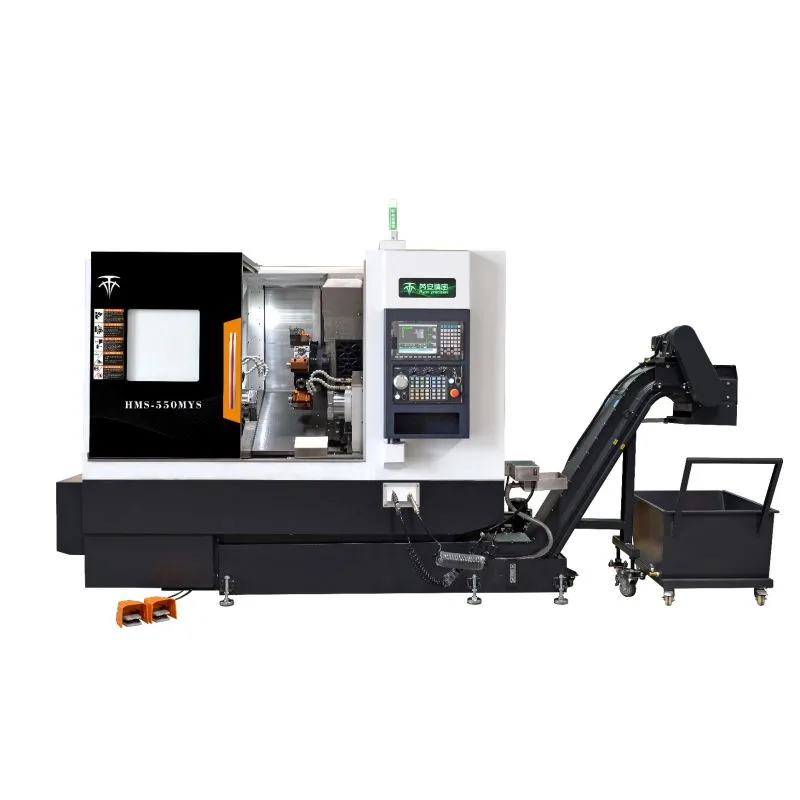
HMS-550MYS 整机 45° 正面
新机到厂那几天,车间最常问的不是“多少钱”,而是“先动哪一步”。下面这 10 个问题按现场顺序排,从落地到首件合格,按顺序做就不会乱。
涉及具体参数的地方,一律以站内产品页原表为准;表里没有的,写“按随机型配置确认”,不估算。
Q1:机器落地后第一件事做什么?
调水平,而且要在自由支撑状态下调。先按地脚位置把机床放稳,用水平仪在床身导轨两端与中间三点测量,逐点调垫铁,直到纵向与横向都在允许范围内再锁紧。水平没做好就通电,后面所有精度都会跟着漂。
Q2:气压和液压要先确认哪些数?
气压看两处:总进气压力是否稳定、刀塔与卡盘动作时压力跌落是否超限。液压看三处:油箱油位、油温、夹紧压力表。带副主轴的机型(例如 HMS-550MYS)还要单独确认副主轴夹紧与松开动作是否到位,主副主轴对接前必须两边都夹紧到位。
Q3:第一次通电要注意什么?
先点动,再连续。依次做主轴低速正反转、刀塔手动换位、X/Y/Z 单轴点动,每一项都要听声音、看电流。发现异响或电流异常立刻停,不要抱着“跑一会儿就好了”的心态继续。
Q4:Y 轴怎么对刀?
Y 轴对刀的核心是建立“刀尖在 Y=0 时的实际位置”。HMS-320MY 的 Y 轴行程是 ±35 mm,HMS-550MY / HMS-550MYS 是 ±50 mm。先把刀尖对到工件中心线,记录机械坐标作为 Y 零点,再用试切法修正。偏心铣削前务必确认 Y 零点已写入刀具偏置,否则第一件就会超差。
Q5:副主轴机型和尾座机型,调试差别在哪?
副主轴机型(HMS-550MYS)多一步“主轴间距与对接”:站内标注主轴间距 40–440 mm,Z2 轴行程 400 mm,对接前要确认两主轴同轴、端面清洁、夹持力一致。尾座机型(HMS-550MY)多一步“尾座压力与顶紧力”:尾座轨道 460 mm、套筒 Φ80、MT5,顶紧力过大薄壁件会变形,过小会振刀。
| 项目 | HMS-550MYS(副主轴) | HMS-550MY(尾座) |
|---|---|---|
| 最大棒料 | Φ52(副主轴 Φ46) | Φ52 |
| 主轴端 | A2-6 / Φ65 / 4000 rpm / 8 寸 | A2-6 / Φ65 / 4000 rpm / 8 寸 |
| 副主轴 / 尾座 | A2-5 / Φ56 / 4000 rpm / 6 寸 | 尾座轨道 460、MT5、套筒 Φ80 |
| Z2 轴 | 400 mm | — |
| 主轴间距 | 40–440 mm | — |
Q6:空运转要跑多久?
常规按 2-4 小时分级跑:主轴从 25% 额定转速逐级升到额定,每级 15-20 分钟;刀塔连续换位 50 次以上;三轴联动走一遍全行程。跑合期间每 30 分钟记录一次主轴温度与噪声,温升异常说明润滑或装配有问题,要先查再继续。
Q7:试切件怎么选?
选一件能同时暴露三类问题的零件:有外圆、有偏心孔或铣削面、有端面。薄壁件最容易暴露夹持变形,带偏心特征的件最容易暴露 Y 轴零点。试切件不要用废料凑,尺寸要能测、能复现,首件数据要留档。
Q8:首件合格就等于验收通过吗?
不等于。首件只证明“这一件能做”,验收要证明“连续做都稳定”。建议连续切 5-10 件,测尺寸分散度;再抽一件做 4 小时后的复测,看热变形影响。圆度、同轴度、位置度这三项要单独记录,不要只看外圆尺寸。
Q9:验收要留哪些记录?
留五样:水平记录、气液压力记录、空运转温度与噪声记录、首件与连续件检测报告、参数备份(含刀补与宏程序)。参数备份最容易被忽略,等到参数丢失那天才发现没有备份,恢复要按天算。
Q10:调试中报警了,先查哪里?
先看报警号对应的轴与动作,再看该动作依赖的条件:气压、液压、夹紧到位信号、门锁、刀塔定位。车铣复合的报警有一半不是硬件坏,而是“条件没满足”。把报警号、动作、当时的压力值一起记下来再联系厂家,比只说“报警了”快得多。
验收不是签字那一刻结束,而是第一件稳定件下线那一刻才结束。把六步顺序固定下来,换谁调试都不会漏项。
相关页面
联系我们
电话:+86 13929438020
邮箱:Vince@ruiancnc.com
地址:广东省东莞市横沥镇田坑高新路 8 号 7 栋 1 楼
官网:ruiancnc.com
电话:+86 13929438020
邮箱:Vince@ruiancnc.com
地址:广东省东莞市横沥镇田坑高新路 8 号 7 栋 1 楼
官网:ruiancnc.com
下一个:
没有了
