
QPR-46L 与 QPR-36L 怎么选?Φ46 与 Φ36 排刀车床分界
一句话判断:棒料外径稳定在 Φ36 mm 以内、单件偏小,选 QPR-36L;棒料要过 Φ36、零件直径做到 Φ200–Φ420 且要重切削,选 QPR-46L。两台都是排刀结构,差别集中在三处:能穿多粗的料、能装多大的刀、切削有多重。
这两台常被放在同一张报价单上比较。它们在结构、换刀方式和操作逻辑上是同一路线,真正的分界线是加工能力。选错方向的代价不在机床差价,而在“料进不去、刀装不下、切不动”这三件事上,只能靠二次装夹或外协去补。
两台排刀车床的差别,为什么先看棒料通孔?
排刀车床的第一道筛选是棒料通孔,因为它决定了这台机床的自动化上限。QPR-36L 的最大棒料通孔是 Φ36 mm、主轴通孔 Φ45 mm;QPR-46L 是 Φ46 mm、主轴通孔 Φ56 mm。差 10 mm,看着不多,实际是把一整段常用棒料规格分成了两半。
按 Φ36 以内选 36L 的活:精密轴类、传动小件、精密五金件,外径多在 Φ6–Φ30。要上 46L 的活:汽车零部件、工程机械零件里 Φ36–Φ46 的棒料件,以及单件直径做到 Φ200–Φ420 的盘类、阀体类零件。
还有一个容易被忽略的点:通孔是标定值,不是物理极限。棒料外径接近上限时,进料是否顺畅还取决于棒料直线度与端面倒角,这一点我们在配送料机时会一起确认。
Φ46 与 Φ36 差 10 mm,实际能多做哪些零件?
先看加工尺寸这张表。46L 的最大床身旋转直径 Φ420 mm、刀架上最大加工直径 Φ126 mm、最大加工长度 270 mm;36L 分别是 Φ400 / Φ100 / 230 mm。也就是说,46L 多出来的是“刀架上能过的直径”和“Z 向能容纳的长度”。
刀架上 Φ126 与 Φ100 的差别,在实际加工里表现为能不能用大直径面铣刀、能不能一次装夹完成带法兰的盘类件。长度 270 与 230 的差别,则决定了长一点的轴要不要掉头做第二次装夹。
所以判断顺序建议是:先按棒料外径定档(≤Φ36 走 36L),再按最长零件长度复核(超过 230 mm 直接看 46L),最后按是否需要 20×20 刀杆的重切削确认。三步走完,选择基本不会错。
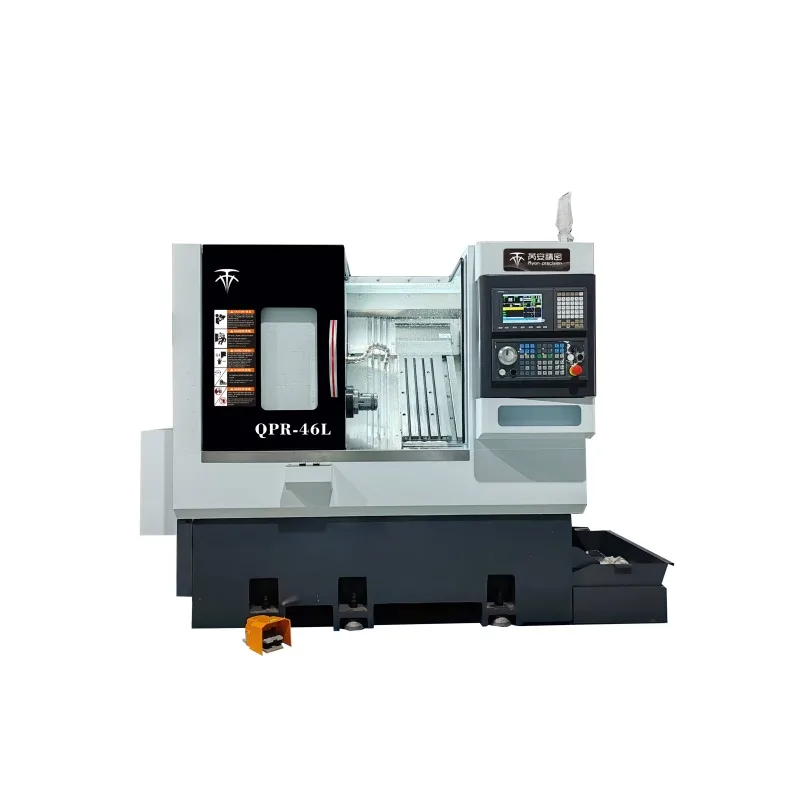
QPR-46L 整机正面
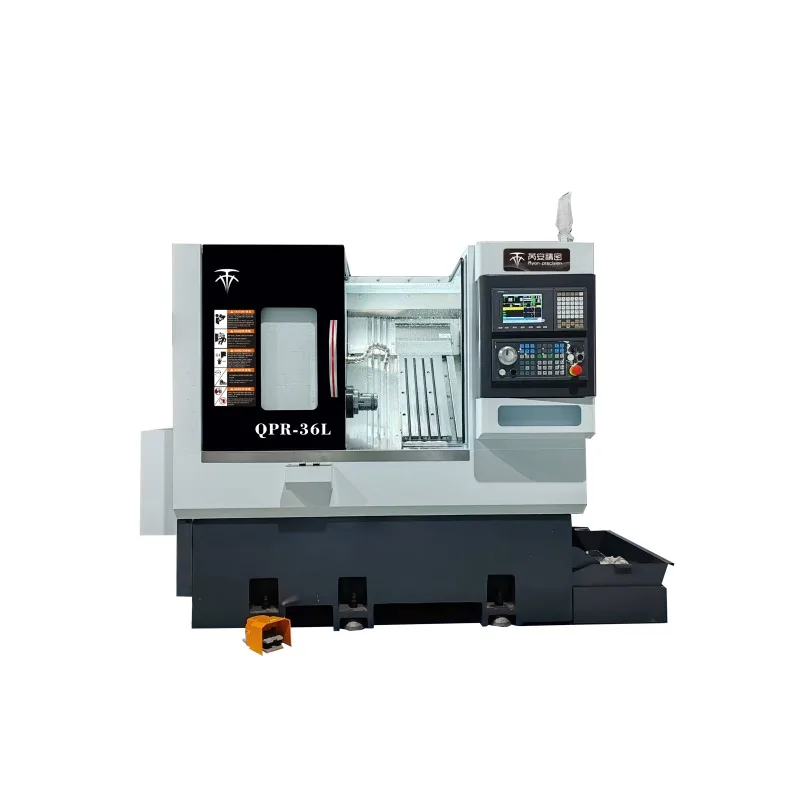
QPR-36L 整机正面
主轴 7.5 kW / 35 N·m 与 5.5 kW / 28 N·m,重切削差多少?
46L 是 7.5 kW、最大扭矩 35 N·m,A2-5 鼻端配 6 寸液压筒夹;36L 是 5.5 kW、28 N·m,A2-4 鼻端配 5 寸筒夹。扭矩差 25%,夹持规格差一档,钢件粗车时的切深与进给余量就在这里分开。
| 对比项 | QPR-46L | QPR-36L |
|---|---|---|
| 最大床身旋转直径 | Φ420 mm | Φ400 mm |
| 刀架上最大加工直径 | Φ126 mm | Φ100 mm |
| 最大加工长度 | 270 mm | 230 mm |
| 最大棒料通孔 | Φ46 mm | Φ36 mm |
| 主轴通孔 | Φ56 mm | Φ45 mm |
| 主轴最高转速 | 4500 rpm | 5000 rpm |
| 主轴电机 功率/扭矩 | 7.5 kW / 35 N·m | 5.5 kW / 28 N·m |
| 主轴鼻端 / 筒夹 | A2-5 / 6 寸 | A2-4 / 5 寸 |
| X/Z 行程 | 900 / 280 mm | 650 / 230 mm |
| 线轨规格 | 30 mm 滚珠 | 25 mm 滚珠 |
| 外径刀座 | 20×20 mm | 16×16 mm |
| 整机重量(约) | 2500 kg | 2200 kg |
这张表里最该盯的是两行:主轴扭矩和刀座规格。扭矩决定切深能不能上去,刀座规格决定 20×20 刀杆能不能装。其余参数是结果,不是原因。
行程 900/280 与 650/230,装刀和排屑会不会打架?
46L 的 X 行程 900 mm,是为了让刀架在装多把刀之后仍能覆盖到 Φ420 的回转范围;36L 的 X 行程 650 mm,对应 Φ400 的加工范围。行程不是越大越好:行程富余的代价是整机长度,46L 占地 2300×1500 mm,36L 是 1750×1250 mm。
排刀结构的优势是换刀时间极短、结构简单、维护成本低,适合工序相对固定的批量件。缺点是刀位沿直线排列,装刀数量受行程限制。工序多的零件硬塞到排刀机上,最后往往变成“刀不够用、要分两次做”,这时该看刀塔车床,而不是继续加行程。
两台怎么按订单结构选?给三条判断线
第一条,棒料线:长期用 Φ36 以内的料,选 36L;会用到 Φ36–Φ46,选 46L。第二条,长度线:最长零件超过 230 mm,选 46L。第三条,切削线:需要 20×20 刀杆、钢件粗车要大切深,选 46L。
如果三条都落在 36L 范围内,就没有必要为“以后可能做大件”多花钱:真接到大件,正确做法是换机型或外协,而不是用一台小机床硬凑。选型的钱要花在“现在就在做的活”上。
常见问题(FAQ)
Q1:QPR-46L 最大加工直径和加工长度是多少?
A:最大床身旋转直径 Φ420 mm,刀架上最大加工直径 Φ126 mm,最大加工长度 270 mm,最大棒料通孔 Φ46 mm,主轴通孔 Φ56 mm。
Q2:QPR-36L 能穿多粗的棒料?
A:最大棒料通孔 Φ36 mm,主轴通孔 Φ45 mm,配 A2-4 鼻端与 5 寸液压筒夹;棒料在 Φ36 以内时,这台是更经济的选择。
Q3:两台刀座规格一样吗?
A:不一样。QPR-46L 外径刀座 20×20 mm、内径刀座 Φ20 mm;QPR-36L 外径刀座 16×16 mm、内径刀座 Φ20 mm。需要装 20×20 刀杆的重切削活,只能上 46L。
Q4:QPR-36L 主轴 5000 rpm,是不是更适合铝件?
A:是。36L 主轴最高 5000 rpm、5.5 kW / 28 N·m,小直径铝合金件容易拿到较高的线速度;46L 是 4500 rpm、7.5 kW / 35 N·m,取向是钢件与中大件的重切削。
Q5:两台都能配自动送料机吗?
A:都能。36L 按 Φ36、46L 按 Φ46 选送料机型号;棒料外径接近通孔上限时,还要同时确认棒料直线度、端面倒角与送料机夹持,否则会表现为进料不畅。
Q6:QPR-36L 占地多大,小厂房放得下吗?
A:整机约 1750×1250×1550 mm、重约 2200 kg;QPR-46L 约 2300×1500×1800 mm、重约 2500 kg。两台都按地脚图做基础,36L 更适合场地紧张的小型车间。
Q7:两台机床的精度靠什么保证?
A:36L 用 25 mm 滚珠线轨、46L 用 30 mm 滚珠线轨,配精密滚珠丝杠与高刚性床身,X/Z 两轴快移 24 m/min,伺服进给稳定;几何精度按出厂检验单逐台打表。
Q8:交付、安装与培训怎么安排?
A:整机按合同保修,我方工程师到厂完成安装调试,并培训贵司操作工独立换刀、对刀、跑首件;具体保修条款以合同约定为准。
站内相关页面
QPR-46L 高速精密排刀车床 | QPR-36L 小型高速排刀车床 | HMS-550MY 车铣复合(带 Y 轴) | 刀塔车床与排刀机的分界线
延伸阅读
延伸阅读
VMC-850L 的刚性来自哪里? | 车铣复合一次装夹 vs 车床加加工中心 | 钻攻中心还是立式加工中心 | 刀塔车床与排刀机的分界线 | 车铣复合怎么算回本 | 550MYS 与 550MY 怎么选 | 主轴通孔 Φ56/Φ66/Φ82 能过多粗的棒料
下一个:
没有了
相关资讯
- -QPR-46L 与 QPR-36L 怎么选?Φ46 与 Φ36 排刀车床分界
2026-11-23 - -VMC-850L 的刚性来自哪里?BT40、滚柱线轨与 24T 刀库
2026-11-23 - -车铣复合一次装夹 vs 车床加加工中心:精度链差在哪
2026-11-23 - -主轴通孔 Φ56、Φ66、Φ82 能过多粗的棒料?四个数字一次讲清
2026-11-22 - -HMS-550MYS 和 HMS-550MY 差在哪?副主轴与尾座怎么选
2026-11-22 - -HMS-320MY 小型车铣复合适合什么零件?Φ46 棒料与 Y 轴 ±35 mm 的边界
2026-11-22 - -车铣复合 Y 轴 ±50 mm 能覆盖哪些特征?HMS-750MY 讲清边界
2026-11-21 - -VMC-850L 的刚性来自哪里?BT40、35 N·m 与滚柱线轨拆开看
2026-11-21 - -排刀车床 QPR-46L 与 QPR-36L 怎么选?Φ46 与 Φ36 的分界线
2026-11-21 - -钻攻中心还是立式加工中心?VMC-T700 与 VMC-850L 怎么分
2026-11-20
