
VMC-850L 的刚性来自哪里?BT40、滚柱线轨与 24T 刀库
一句话判断:VMC-850L 的刚性不靠“床身加厚”一句话,而是三件事同时到位——X/Y 滚柱线轨配 Z 硬轨粘塑、4012 丝杆配 13.7–47 N·m 伺服、5500 kg 铸件底座。BT40 主轴 10000 rpm / 35 N·m 决定它能切多深,那三条决定它切的时候稳不稳。
立式加工中心的参数表看起来都差不多:行程、转速、刀库位数。真正拉开差距的是刚性,而刚性在样本上一行都写不出来,只能从结构配置里读。下面按“主轴—导轨—传动—基础”四层拆开讲,最后给验收与地基的做法。
BT40 主轴 10000 rpm、35 N·m,切削能力到哪里?
主轴端锥度 BT40/150,最高 10000 rpm,主轴电机 7.5 kW、扭矩 35 N·m,配三菱 M80B 系统。这个组合的定位是通用铣削:钢件与铸铁件的常规粗精铣、钻孔、镗孔都在范围内,铝件可以跑到较高转速。
边界也要说清:35 N·m 不是重载主轴。Φ63 面铣刀在 45 钢上开粗、切深 3–4 mm,属于要核减参数的活;模具钢深腔开粗、大直径钻头连续钻削,属于超出这台机床取向的活。这类活该看更重的机型,而不是把参数表上的转速拉满硬上。
X/Y 滚柱线轨 + Z 硬轨粘塑,这套组合为什么这么配?
X 轴线轨规格 MSA35LA(滚柱)、Y 轴 MSA45LA(滚柱),Z 轴是硬轨粘塑。分工很清楚:X/Y 是定位与快移轴,滚柱线轨接触刚性好、摩擦系数低,配 24/24 m/min 的快移速度,定位响应快、磨损小。
Z 轴是切削力的主方向。硬轨粘塑的接触面积大,重切削时的让刀量比线轨小,粘塑层还提供了阻尼,抑制颤振。代价是 Z 轴快移只有 20 m/min,比 X/Y 慢——这是结构换来的稳定性,不是配置缩水。
三轴丝杆统一 4012,配 NSK 轴承与三菱伺服,三轴电机扭矩 13.7–47 N·m。丝杆直径与轴承等级决定了长行程下的定位一致性,这也是 800 mm 行程还能守住 ±0.005/300 的基础。
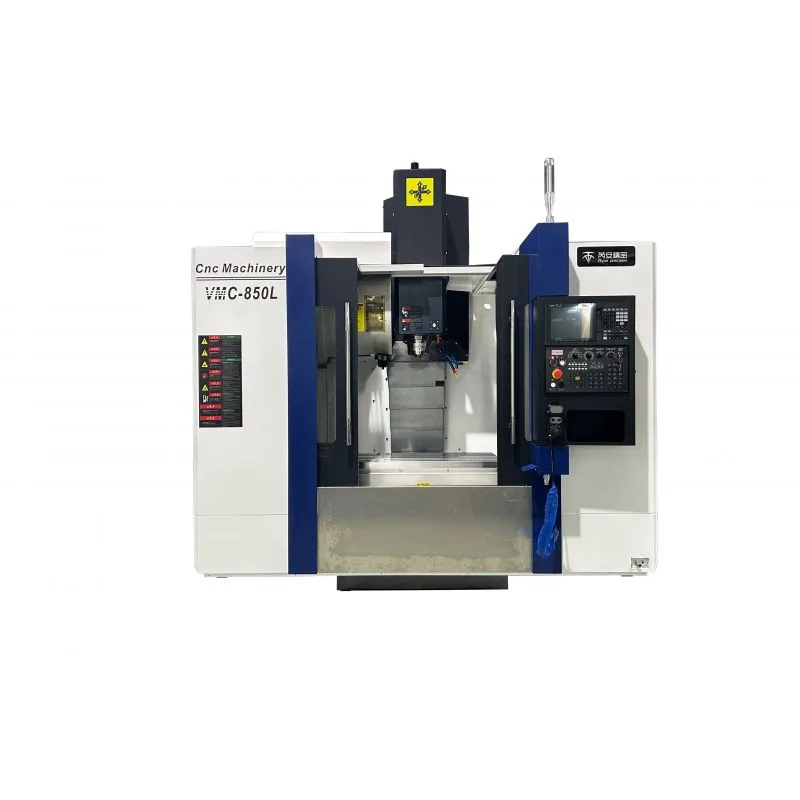
VMC-850L 整机正面
24T 圆盘刀库,除了刀位数还影响什么?
24 个 BT40 工位,圆盘式结构换刀路径固定、节拍稳定,适合多工序零件连续加工。刀库不是“位数越多越好”:位数增加意味着刀库直径与惯量增加,换刀动作的定位负担也增加。
实际排刀时要注意两点:一是刀柄重量与刀具长度要在允许范围内,超重刀柄会拖慢换刀并影响重复定位;二是把常用刀放在固定工位,减少换刀空行程。这两条比多加 4 个刀位更能提节拍。
| 项目 | VMC-850L 配置 |
|---|---|
| X/Y/Z 行程 | 800 / 500 / 500 mm |
| 工作台 / 最大负重 | 500×1000 mm / 450 kg |
| 主轴端至工作台距离 | 110–610 mm |
| 主轴转速 / 锥度 | 10000 rpm / BT40/150 |
| 主轴电机 功率/扭矩 | 7.5 kW / 35 N·m |
| X/Y 线轨 | MSA35LA / MSA45LA(滚柱) |
| Z 轴导轨 | 硬轨粘塑 |
| 丝杆规格 | 4012 |
| 快移 / 切削进给 | 24 / 24 / 20 m/min;10 / 10 / 10 m/min |
| 定位 / 重复定位精度 | ±0.005 mm/300 mm / ±0.003 mm |
| 刀库 | 24T 圆盘式(BT40) |
| 系统 / 气压 / 电力 | 三菱 M80B / 6 kg·cm⁻² / 20 kVA |
| 整机重量(约) | 5500 kg |
5500 kg 与 20 kVA:地基和配电怎么提前准备?
整机约 5500 kg,基础要按重量与地脚图施工,混凝土强度与承载按厂房条件核算。安装顺序是先调水平、再锁地脚,水平没调好就锁地脚,后面几何精度怎么调都会反弹。
配电按整机电力消耗 20 kVA 核算并留余量,不能只按主轴 7.5 kW 估算:刀库、冷却、排屑、照明同时动作时的峰值要算进去。气压要求 6 kg·cm⁻²,气源不稳会直接表现为换刀不到位与夹紧报警。
出口订单的电压与频率按目的国配置,写进合同技术附件。我们按当地电网出电气配置,不按国内标准机直接发运——这一点在 60 Hz 市场尤其重要。
±0.005/300 与 ±0.003,到厂怎么验?
定位精度 ±0.005 mm/300 mm、重复定位精度 ±0.003 mm,按出厂检验单逐台打表,实测记录随机提供。到厂验收建议三步:先复核几何精度(水平、垂直、平行),再打定位与重复定位,最后试切。
试切一定要用贵司自己的典型零件,切三件,测尺寸、圆度与表面粗糙度。演示件好切不代表量产稳定,夹具、刀具、程序与后处理的问题只有用真实零件才暴露得出来。
常见问题(FAQ)
Q1:VMC-850L 的行程和工作台多大?
A:X/Y/Z 行程 800/500/500 mm,工作台 500×1000 mm,工作台最大负重 450 kg,主轴端至工作台距离 110–610 mm,主轴中心至立柱 560 mm。
Q2:BT40 主轴 10000 rpm、35 N·m,能重切削到什么程度?
A:35 N·m 配 7.5 kW,覆盖钢件与铸铁件的常规粗精铣、钻孔、镗孔;大切深模具钢开粗要按刀具直径与切深核减参数,不能按样本标称值直接上。
Q3:X/Y 用滚柱线轨、Z 用硬轨粘塑,为什么这么配?
A:X/Y 是进给轴,滚柱线轨刚性好、摩擦小,适合 24/24 m/min 快移;Z 是切削方向受力最大的轴,硬轨粘塑的接触刚性更高,重切削时让刀量更小。
Q4:24T 圆盘刀库对加工有什么影响?
A:24 个 BT40 工位,覆盖多工序零件的刀具数量;圆盘结构换刀路径固定,节拍稳定。刀柄重量与刀具长度要在允许范围内,超重刀柄会拖慢换刀并影响定位。
Q5:±0.005/300 与 ±0.003 怎么验?
A:定位精度 ±0.005 mm/300 mm、重复定位精度 ±0.003 mm,按出厂检验单逐台打表;到厂验收用激光干涉或标准件复核,记录双方各执一份。
Q6:5500 kg 的机床,地基要怎么准备?
A:按整机重量与地脚图施工,混凝土基础按承载核算,安装时先调水平再锁地脚;基础不到位,几何精度调不出来,振动也会直接反映到表面粗糙度。
Q7:20 kVA 的电力消耗,车间配电够不够?
A:样本电力消耗 20 kVA,配电要按整机总功率核算并留余量,不能只按主轴电机 7.5 kW 估算;同时确认电压与频率与当地电网一致,出口订单按目的国配置。
Q8:这台机床适合加工什么零件?
A:汽车零部件、模具型腔型芯、机械零件、3C 结构件的铣削、钻孔、镗孔;以轻切削、高转速为主的零件,钻攻中心更合适。
站内相关页面
VMC-850L 三轴立式加工中心 | VMC-1165 大行程立式加工中心 | 钻攻中心与 VMC-850L 怎么分 | HMS-550MY 车铣复合
延伸阅读
延伸阅读
QPR-46L 与 QPR-36L 怎么选? | 车铣复合一次装夹 vs 车床加加工中心 | 钻攻中心还是立式加工中心 | 刀塔车床与排刀机的分界线 | 车铣复合怎么算回本 | 550MYS 与 550MY 怎么选 | 主轴通孔 Φ56/Φ66/Φ82 能过多粗的棒料
下一个:
没有了
相关资讯
- -QPR-46L 与 QPR-36L 怎么选?Φ46 与 Φ36 排刀车床分界
2026-11-23 - -VMC-850L 的刚性来自哪里?BT40、滚柱线轨与 24T 刀库
2026-11-23 - -车铣复合一次装夹 vs 车床加加工中心:精度链差在哪
2026-11-23 - -主轴通孔 Φ56、Φ66、Φ82 能过多粗的棒料?四个数字一次讲清
2026-11-22 - -HMS-550MYS 和 HMS-550MY 差在哪?副主轴与尾座怎么选
2026-11-22 - -HMS-320MY 小型车铣复合适合什么零件?Φ46 棒料与 Y 轴 ±35 mm 的边界
2026-11-22 - -车铣复合 Y 轴 ±50 mm 能覆盖哪些特征?HMS-750MY 讲清边界
2026-11-21 - -VMC-850L 的刚性来自哪里?BT40、35 N·m 与滚柱线轨拆开看
2026-11-21 - -排刀车床 QPR-46L 与 QPR-36L 怎么选?Φ46 与 Φ36 的分界线
2026-11-21 - -钻攻中心还是立式加工中心?VMC-T700 与 VMC-850L 怎么分
2026-11-20
