
VMC-850L 精度能到多少?定位 ±0.005 mm、重复定位 ±0.003 mm 的 10 个问答
VMC-850L 的定位精度是 ±0.005 mm/300 mm,重复定位精度 ±0.003 mm,主轴 BT40、额定扭矩 35 N·m,配 24T 圆盘刀库。这三个数字决定了它能接什么订单。下面按贵司最常问的 10 个问题逐条拆开,参数取自机型参数表,未列项以合同技术协议为准。
VMC-850L 的 ±0.005 mm 与 ±0.003 mm 分别管什么?
定位精度 ±0.005 mm/300 mm 指指令走 300 mm 后实际到达位置与理论位置的偏差;重复定位精度 ±0.003 mm 指反复回到同一点的一致性。单件精密轮廓看前者,批量件尺寸稳定性看后者。
这两个值是在恒温、空载、激光干涉仪标定条件下测得。车间温度波动 10 ℃ 以上、地基未做减振,实测会放大 1.5–2 倍,验收前先把环境稳住。
800×500×500 行程能覆盖多大零件?
工作台 500×1000 mm,最大负重 450 kg,主轴端面至台面 110–610 mm,主轴中心至立柱 560 mm。500 mm 见方以内的箱体、板类、模具镶件都在范围内;再大就要换 VMC-1165 或 VMC-1380。
| 项目 | VMC-850L | VMC-1165 | VMC-1380 |
|---|---|---|---|
| X/Y/Z 行程 (mm) | 800/500/500 | 1100/650/750 | 1300/800/800 |
| 工作台 (mm) | 500×1000 | 650×1200 | 810×1500 |
| 最大负重 (kg) | 450 | 800 | 1500 |
| 主轴转速 (rpm) | 10000 | 12000 | 10000 |
| 主轴功率 (kW) | 7.5 | 11 | 11 |
| 刀库 | 24T 圆盘 | 24T 夹臂 | 24T 夹臂 |
| 定位/重复 (mm) | ±0.005 / ±0.003 | ±0.005 / ±0.003 | ±0.005 / ±0.003 |
| 整机重量 (kg) | 约 5500 | 约 6500 | 约 8800 |
| 电力 (kVA) | 20 | 30 | 35 |
BT40 主轴 35 N·m 能铣什么材料?
主轴 7.5 kW、额定扭矩 35 N·m、最高 10000 rpm,BT40 刀柄。45 号钢、40Cr、HT250 的常规面铣、型腔铣、钻孔攻丝都在能力内;淬硬模具钢建议切深控制在 0.5 mm 以内并配涂层硬质合金刀。
24T 刀库怎么排刀序才不浪费节拍?
按“面—孔—轮廓—精加工”排位:面铣刀、中心钻、钻头、丝锥、立铣刀、球刀相邻放置,减少换刀行程。换刀动作与 Z 轴回参考点并行,把空行程压到最短。
多品种小批量时,把常用 8 把刀固定在前 8 个刀位,剩下 16 位按订单临时补,避免每单重排整库。
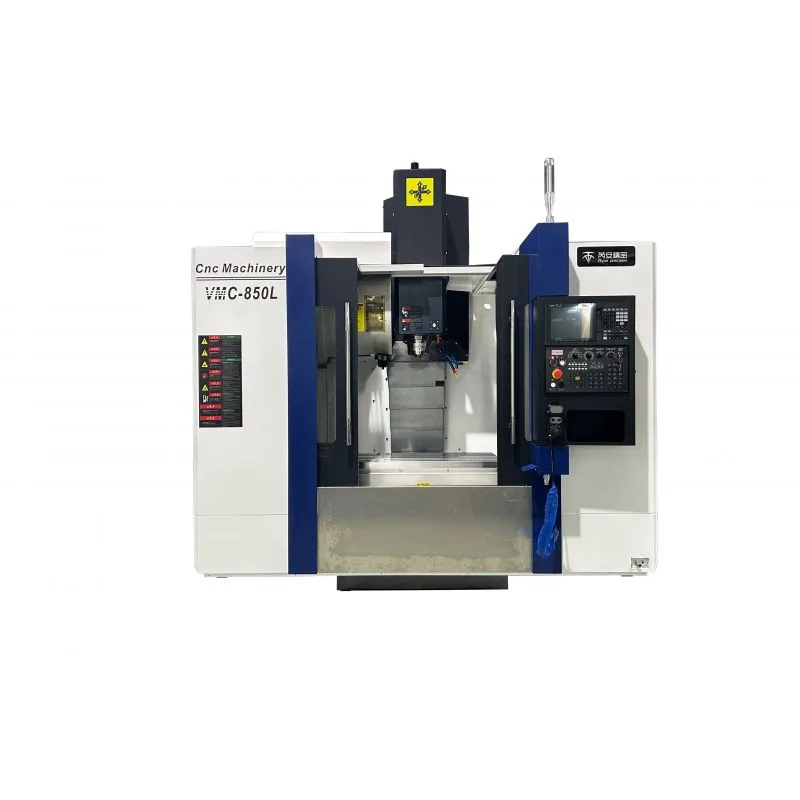
VMC-850L 整机正面
5500 kg 铸件与滚柱线轨对表面质量的作用
X 轴 MSA35LA、Y 轴 MSA45LA 滚柱线轨,Z 轴硬轨粘塑。滚柱线轨的接触刚度高于滚珠,重切削让刀量小;Z 轴硬轨阻尼大,模具深腔清根时振纹更浅。整机约 5500 kg,重心低,快移 24/24/20 m/min 时不会出现爬行。
验收现场该测哪几项?
定位与重复定位用激光干涉仪;主轴径向、端面跳动用千分表;工作台平面度、三轴垂直度按 GB/T 检验;最后试切一件带圆度与同轴度特征的试件,圆度 0.01 mm 以内视为合格。
VMC-850L 常见问题(FAQ)
Q1:VMC-850L 的定位精度和重复定位精度分别是多少?
A:定位精度 ±0.005 mm/300 mm,重复定位精度 ±0.003 mm。前者衡量走 300 mm 后的位置偏差,后者衡量反复回同一点的一致性;批量件看重复定位,单件精密轮廓看定位精度。
Q2:800×500×500 的行程能覆盖多大零件?
A:工作台 500×1000 mm、最大负重 450 kg,主轴端面到台面 110–610 mm。适合 500 mm 见方以内的箱体、板类、模具镶件;超出这个尺寸建议直接上 VMC-1165(1100/650/750)或 VMC-1380(1300/800/800)。
Q3:BT40 主轴 10000 rpm、35 N·m 够不够铣钢?
A:主轴电机 7.5 kW、额定扭矩 35 N·m,配 BT40 刀柄,覆盖 45 号钢、40Cr、铸铁的常规铣削与钻孔攻丝;淬硬件、高硬度模具钢要降低切深并配涂层刀。需要更高转速时可选 VMC-1165 的 12000 rpm。
Q4:24T 圆盘刀库怎么排刀序?
A:按“面—孔—轮廓—精加工”顺序排:面铣刀、钻头、丝锥、立铣刀、球刀依次占位,同类刀具相邻放置,缩短换刀行程。24 个刀位对多品种小批量足够;刀位不够时按工序拆两机,不要靠频繁换刀硬撑节拍。
Q5:为什么强调 5500 kg 的整机重量?
A:重量直接对应床身与立柱的抗振能力。VMC-850L 约 5500 kg,X 轴用 MSA35LA、Y 轴用 MSA45LA 滚柱线轨,Z 轴硬轨粘塑,重切削时让刀量更小;同规格轻量机型在 2 mm 以上切深时表面波纹会明显。
Q6:Z 轴用硬轨、XY 用滚柱线轨是什么考虑?
A:XY 高频快速移动要低摩擦,滚柱线轨刚性好于滚珠;Z 轴承受主轴箱重力与切削反力,硬轨粘塑的接触面积大、阻尼高,适合重切削与模具深腔加工。
Q7:三菱 M80B 系统在批量件上有什么实用功能?
A:标配三菱 M80B。批量件用它的刀具寿命管理与宏程序做自动补偿,配合 24T 刀库可以把首件调试时间压到 30 分钟以内;对刀建议用激光对刀仪,减少人工碰刀误差。
Q8:气压和电力要预留多少?
A:气压 6 kg/cm²,电力约 20 kVA。车间总线要单独走一路,避免与焊机、空压机共用导致瞬时压降,否则会出现主轴定向报警。
Q9:VMC-850L 的验收应该测哪几项?
A:按 GB/T 检验:X/Y/Z 定位与重复定位、主轴径向与端面跳动、工作台平面度、三轴垂直度、试切件圆度与同轴度。定位用激光干涉仪,重复定位用千分表打 7 次取极差。
Q10:这台机适合做模具还是做产品件?
A:两类都能做,但侧重不同:模具镶件看重 Z 轴刚性与轮廓精度,产品件看重 24T 刀库与快移 24/24/20 m/min 的节拍。若 70% 以上是模具深腔,建议加装主轴中心出水。
站内相关页面
VMC-850L 产品页 | VMC-1165 产品页 | VMC-1380 产品页 | VMC-850L 的刚性来自哪里
延伸阅读
QPR-46L 与 QPR-36L 怎么选 | 车铣复合一次装夹 vs 车床加加工中心 | 主轴通孔 Φ56/Φ66/Φ82 能过多粗的棒料 | 钻攻中心与 VMC-850L 怎么分工
下一个:
没有了
相关资讯
- -VMC-850L 精度能到多少?定位 ±0.005 mm、重复定位 ±0.003 mm 的 10 个问答
2026-11-23 - -QPR-36L 能车多大棒料?Φ36 排刀车床的 10 个高频问答
2026-11-23 - -HMS-550MY 的 Y 轴 ±50 mm 能加工什么?10 个车铣复合选型问答
2026-11-23 - -数控车床报价、交期与运输:10 个常见问题
2026-11-22 - -车铣复合到厂验收与首次调试:10 个常见问题
2026-11-22 - -BMT45 和 BMT55 动力刀座怎么选?10 个常见问题一次答清
2026-11-22 - -用车铣复合加工有哪些好处?
2024-05-15 - -你知道数控车床在加工时该注意的事项吗?
2024-05-15 - -数控车床的工作原理你知道多少?
2024-05-15
